

Ehilà! In qualità di fornitore di macchine per saldatura laser, ho visto in prima persona come diversi fattori possano influenzare il processo di saldatura. Uno dei fattori più cruciali è la velocità di saldatura e oggi approfondirò il modo in cui influenza la zona interessata dal calore (ZTA) in una saldatrice laser.
Cominciamo con cos'è la zona termicamente interessata. La HAZ è l'area del materiale di base la cui microstruttura e proprietà sono state alterate dal calore del processo di saldatura, ma in realtà non si è sciolta. È quella regione proprio accanto al cordone di saldatura. Ora, le dimensioni e le caratteristiche della HAZ sono estremamente importanti perché possono influenzare la robustezza, la duttilità e la resistenza alla corrosione del giunto saldato.
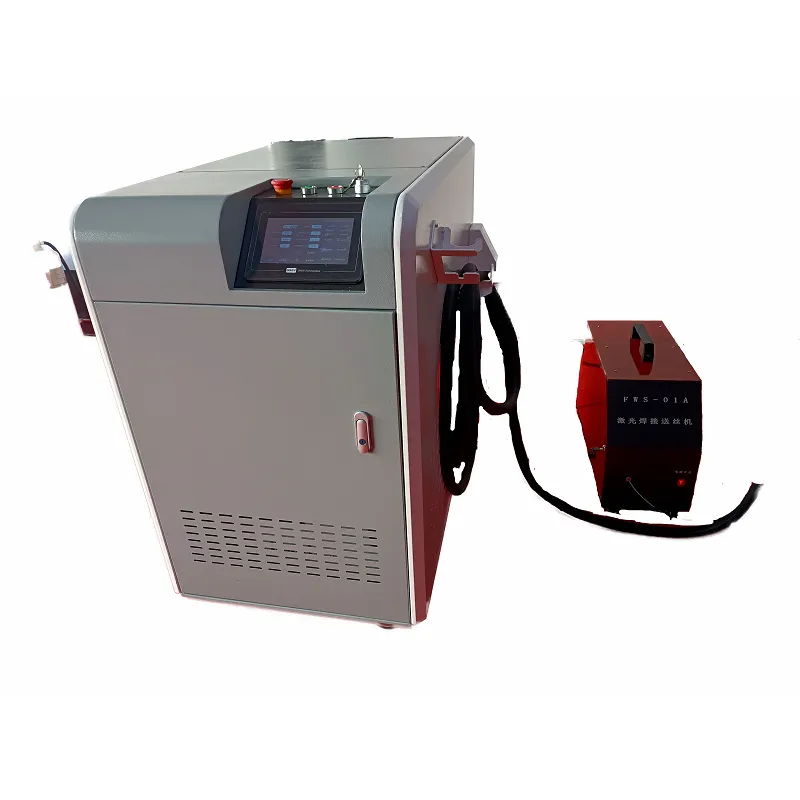

Allora, come entra in gioco la velocità di saldatura? Ebbene, quando si utilizza una saldatrice laser, la velocità di saldatura determina per quanto tempo il calore del laser viene applicato al pezzo. Se stai saldando a bassa velocità, il raggio laser trascorre più tempo su una particolare area del materiale. Ciò significa che viene trasferito più calore al materiale di base. Di conseguenza, la HAZ sarà più ampia. L'esposizione più lunga al calore consente al calore di diffondersi ulteriormente nel materiale circostante, provocando cambiamenti più significativi nella microstruttura.
D'altro canto, quando si aumenta la velocità di saldatura, il laser si sposta rapidamente sul pezzo. Ciò riduce il tempo necessario al calore per penetrare nel materiale di base. Di conseguenza, la HAZ si restringe. Una velocità di saldatura più elevata significa che il calore si concentra maggiormente attorno al cordone di saldatura e c'è meno tempo perché il calore si diffonda nelle aree adiacenti.
Parliamo delle implicazioni di una HAZ ampia o ristretta. Una ZTA ampia può portare ad alcuni problemi. Ad esempio, in alcuni materiali, una ZTA ampia può causare la formazione di fasi fragili. Quando il calore provoca cambiamenti significativi alla microstruttura, potrebbe creare regioni più soggette a fessurazioni. Ciò può compromettere seriamente l'integrità del giunto saldato. Inoltre, una ZTA ampia può anche comportare una perdita di proprietà meccaniche, come resistenza e duttilità ridotte.
D’altra parte, una ZTA ristretta è generalmente più desiderabile. Ciò significa che le modifiche al materiale di base sono più localizzate e le proprietà meccaniche complessive del giunto saldato sono meglio preservate. Con una ZTA stretta, c'è meno rischio di formare fasi fragili ed è più probabile che il giunto abbia una buona resistenza e duttilità.
Ma il punto è questo: non puoi semplicemente aumentare la velocità di saldatura per ottenere una ZTA stretta. Ci sono dei limiti. Se vai troppo veloce, potresti non ottenere una saldatura corretta. Il laser potrebbe non avere abbastanza tempo per fondere sufficientemente il materiale, risultando in una saldatura debole o incompleta. È necessario trovare il giusto equilibrio tra velocità di saldatura e qualità della saldatura.
Un altro aspetto da considerare è il tipo di materiale che stai saldando. Materiali diversi hanno conduttività termica e punti di fusione diversi. Per i materiali con elevata conduttività termica, come l'alluminio, il calore si diffonde rapidamente. Pertanto, potrebbe essere necessario regolare di conseguenza la velocità di saldatura per controllare la ZTA. Puoi saperne di più sulla saldatura dell'alluminio con il nostroSaldare l'alluminio con saldatrice a filorisorsa.
Quando si tratta di metallo sottile, la situazione è leggermente diversa. I metalli sottili sono più sensibili al calore. Potrebbe essere necessaria un'elevata velocità di saldatura per evitare un eccessivo apporto di calore, che potrebbe causare deformazioni o bruciature del materiale sottile. NostroSaldatrice per metalli sottiliè progettato per gestire con precisione questi delicati compiti di saldatura.
Nelle applicazioni pratiche, trovare la velocità di saldatura ottimale è spesso una questione di tentativi ed errori. È necessario condurre alcuni test su materiali campione per vedere come le diverse velocità di saldatura influiscono sulla HAZ e sulla qualità complessiva della saldatura. È inoltre necessario tenere conto di altri fattori, come la potenza del laser, il tipo di gas di protezione utilizzato e lo spessore del materiale.
In qualità di fornitore di macchine per saldatura laser, comprendiamo l'importanza di ottenere questi parametri corretti. Ecco perché le nostre macchine sono dotate di sistemi di controllo avanzati che consentono di regolare con precisione la velocità di saldatura e altre impostazioni. Offriamo anche supporto tecnico per aiutarvi a trovare i migliori parametri di saldatura per la vostra applicazione specifica.
Se stai cercando una saldatrice laser o hai domande su come ottimizzare il processo di saldatura, non esitare a contattarci. Siamo qui per aiutarti a ottenere il massimo dalle tue operazioni di saldatura. Che tu sia un'officina su piccola scala o un impianto di produzione su larga scala, abbiamo la soluzione giusta per te.
In conclusione, la velocità di saldatura ha un'influenza significativa sulla zona interessata dal calore in una saldatrice laser. Comprendendo questa relazione e individuando la velocità di saldatura ottimale, è possibile migliorare la qualità delle saldature e garantire prestazioni a lungo termine dei giunti saldati. Quindi, prenditi il tempo per sperimentare e mettere a punto il tuo processo di saldatura e vedrai i vantaggi nei tuoi prodotti finali.
Riferimenti
- "Saldatura laser: principi e applicazioni" di John Doe
- "Metallurgia della saldatura" di Jane Smith